

Die Sigma-Phase ist eine harte, spröde intermetallische Verbindung, die sich bildetDuplex-Edelstählewenn sie im Temperaturbereich von 600 bis 900 °C gehalten werden; es zerstört Zähigkeit und Lochfraßbeständigkeit. Vermeiden Sie dies, indem Sie den Schweißwärmeeintrag niedrig halten (ca. 0,5-2,5 kJ/mm), die Zwischenlagentemperatur auf unter 150 °C kontrollieren, schnell durch die Gefahrenzone abkühlen und niemals im Bereich von 600–900 °C spannungsarm entspannen – verwenden Sie stattdessen ein vollständiges Lösungsglühen (ca. 1020–1100 °C) plus schnelles Abschrecken.
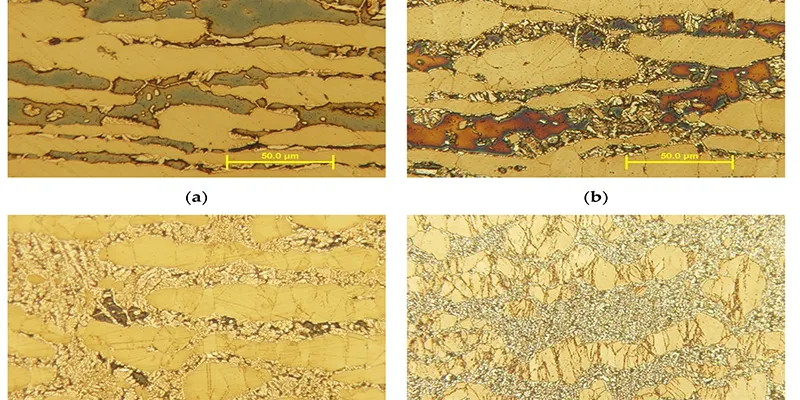
In einem Satz: Die Sigma-Phase ist ein vermeidbarer Schweiß- und Wärmebehandlungsfehler -. Wenn Sie Zeit und Temperatur im Bereich von 600-900 °C kontrollieren, bleibt Duplex-Edelstahl robust und korrosionsbeständig.
Wichtige Erkenntnisse
- Die Sigma-Phase bildet sich im Bereich von 600-900 °C, am schnellsten bei etwa 700-800 °C; Es handelt sich um eine spröde intermetallische Verbindung, die reich an Chrom und Molybdän ist.
- Es verringert die Schlagzähigkeit und Duktilität erheblich und entzieht der Matrix Chrom/Molybdän, wodurch die Lochfraßbeständigkeit sinkt.
- Verhinderung des Schweißens: Begrenzen Sie die Wärmezufuhr (0,5–2,5 kJ/mm), halten Sie die Zwischenlagen unter 150 °C und vermeiden Sie wiederholtes Wiedererwärmen derselben Zone.
- Vorbeugung durch Hitzebehandlung: Vermeiden Sie Stress-im Bereich von 600 -900 °C; Nur Lösungsglühen bei 1020–1100 °C, dann Wasser/schnelles Abschrecken.
- Strukturen mit höherer -Legierung aus Duplex (2507) und hohem -Ferrit sind anfälliger für Sigma-; Halten Sie den Ferritgehalt zwischen 35 und 65 % und überprüfen Sie ihn.
- Erkennen Sie Sigma durch Ferrit-Scope-Drift, Metallographie oder Charpy-Schlagprüfung, bevor das Teil in Betrieb genommen wird.
Was ist die Sigma-Phase in Duplex-Edelstahl?
Die Sigma-Phase ist eine harte, spröde intermetallische Verbindung, die reich an Chrom und Molybdän ist (ungefähre Formel Fe-Cr-Mo), die aus der Ferritphase von Duplex-Edelstählen ausfällt, wenn diese zu lange der falschen Temperatur ausgesetzt werden.
Duplex-Edelstähle bestehen zu etwa 50/50 aus einer Mischung aus Austenit und Ferrit. Die Ferritphase, die reich an Chrom und Molybdän ist, ist die Quelle von Sigma. Unter den richtigen (falschen) Bedingungen zersetzt sich Ferrit und Sigma fällt als klobige, plattenartige Partikel an Korngrenzen und im Inneren von Ferritinseln aus. Da Sigma sowohl hart als auch spröde ist, wirkt es wie Risse, die nur darauf warten, entstehen zu können -, es nimmt die Duktilität auf und dient als Ausgangspunkt für Brüche und Korrosion.
|
Eigentum |
Sigma-Phase |
Elternteil Ferrit |
|
Natur |
Harte, spröde intermetallische Verbindung |
Weiche, duktile Phase |
|
Reich an |
Chrom + Molybdän |
Chrom + Molybdän |
|
Kristallstruktur |
Tetragonal (bct) |
Körper-zentrierter kubischer Raum (bcc) |
|
Wirkung auf Stahl |
Versprödet, verringert die Korrosionsbeständigkeit |
Bietet Festigkeit und SCC-Beständigkeit |
|
Reversibilität |
Löst sich oberhalb von ~900 °C auf |
- |
In welchem Temperaturbereich bildet sich die Sigma-Phase?
Die Sigma-Phase bildet sich zwischen etwa 600 °C und 900 °C, wobei die schnellste Bildung bei etwa 700-800 °C liegt. Unterhalb von 600 °C ist sie zu langsam, um bei der normalen Herstellung von Bedeutung zu sein; Oberhalb von etwa 900–950 °C löst es sich wieder in der Struktur auf.
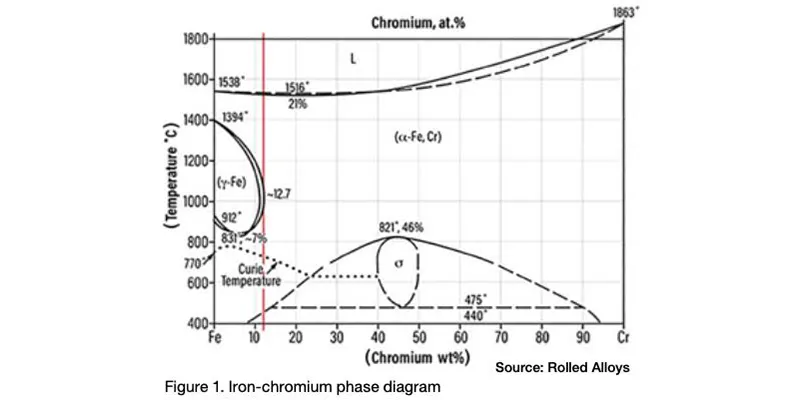
Zeit ist genauso wichtig wie Temperatur. Auf dem Höhepunkt (ca. 750-800 °C) kann Sigma innerhalb von Minuten bis einer Stunde kontinuierlichen Haltens auftreten. In der Nähe der Ränder des Verbreitungsgebiets (600 °C oder 900 °C) dauert die Entstehung viele Stunden. Aus diesem Grund ist eine langsame Abkühlung über das 600-900-Grad-C-Fenster oder ein längeres Entspannungsbad in diesem Bereich gefährlich.
|
Temperaturband |
Sigma-Verhalten |
|
Unter ~600 °C |
Vernachlässigbar / extrem langsam |
|
600–700 °C |
Langsam, aber echt über Stunden |
|
700–800 °C |
Schnellste Formation (schlechteste Zone) |
|
800-900 Grad C |
Formen, aber langsamer als der Höhepunkt |
|
Über ~900–950 °C |
Re-löst sich auf (Lösungsglühbereich) |
|
~475 °C |
Separate Alpha-Primärversprödung, nicht Sigma |
Warum ist die Sigma-Phase schädlich?
Die Sigma-Phase schadet Duplex-Edelstahl auf zwei Arten gleichzeitig: Sie macht den Stahl spröde (geringe Zähigkeit, geringe Duktilität) und macht ihn weniger korrosionsbeständig (da Chrom und Molybdän aus der umgebenden Matrix herausgezogen werden).
Mechanischer Schaden
Die Schlagzähigkeit nimmt stark ab. -Charpy V-Kerbwerte können um 50 % oder mehr sinken.
Duktilität und Dehnung nehmen ab; Der Stahl kann bei geringer Belastung oder Stößen reißen.
Ermüdungsfestigkeit und Bruchzähigkeit werden reduziert.
Korrosionsschaden
Sigma selbst ist korrosionsbeständig, aber die Matrix daneben enthält wenig Chrom und Molybdän.
Ergebnis: Der lokale Lochfraßwiderstand (PREN) sinkt, insbesondere in der Hitzeeinflusszone.
Im versprödeten Bereich leidet die Spalt- und Chloridbeständigkeit.
Wie führt Schweißen zur Sigmabildung?
Schweißen verursacht Sigma hauptsächlich durch zwei Mechanismen: Der thermische Schweißzyklus erhitzt zuvor abgeschiedenes Metall bei jedem weiteren Durchgang wieder in die Gefahrenzone von 600-900 °C, und eine zu langsame Abkühlung (oder eine zu hohe Zwischendurchgangstemperatur) hält das Metall lange genug in dieser Zone, damit sich Sigma ausscheiden kann.
Bei jedem neuen Schweißdurchgang wird der benachbarte Durchgang erneut auf einen Temperaturbereich erwärmt. Das schmale Band der früheren Schweißnaht, das sich während dieser Wiedererwärmung im Temperaturfenster von 600–900 °C befindet, kann Sigma wachsen lassen, wenn es dort lange genug bleibt. Hoher Wärmeeintrag, hohe Zwischenlagentemperatur und viele überlappende Durchgänge erhöhen die Gesamtverweildauer im Gefahrenbereich. Das größte Risiko besteht bei dicken Abschnitten und festsitzenden Verbindungen, die viele Durchgänge erfordern.
So verhindern Sie die Sigma-Phase beim Schweißen
Halten Sie das Metall so weit wie möglich von der 600–900 °C warmen Zone fern und minimieren Sie die Zeit, die es dort verbringt: Verwenden Sie eine geringe Wärmezufuhr, kontrollieren Sie die Zwischendurchgangstemperatur, bevorzugen Sie eine schnelle Abkühlung und vermeiden Sie wiederholtes Wiedererwärmen desselben Bereichs.

Praktische Schweißregeln
- Wärmeeintrag: ca. 0,5–2,5 kJ/mm betragen; Verwenden Sie das untere Ende für 2507 / dicke Abschnitte.
- Zwischenlagentemperatur: unter 150 °C halten (Messung mit Tempilstik oder IR).
- Prozess: GTAW (WIG) Wurzel- und Warmdurchgang, dann GMAW/FCAW-Füllung mit kontrollierten Parametern; Vermeiden Sie lange Bögen.
- Durchlaufreihenfolge: Vermeiden Sie das wiederholte Aufheizen derselben Zone. Abkühlung zwischen den Durchgängen ermöglichen.
- Kühlung: Doppelschweißnähte im Gefahrenbereich nicht isolieren oder langsam-kühlen; Lassen Sie sie an der Luft-schnell auf 600–900 °C abkühlen.
- Wahl des Füllstoffs: Verwenden Sie überlegierte Duplexfüllstoffe (ER2209 für 2205, ER2594 für 2507), um das Phasengleichgewicht aufrechtzuerhalten.
- Nach-Schweißung: Bei Verdacht auf Sigma stellt ein Lösungsglühen (1020-1100 °C) plus Abschrecken die Zähigkeit wieder her; Beizen/Passivieren stellt die Korrosionsbeständigkeit wieder her.
So verhindern Sie die Sigma-Phase während der Wärmebehandlung
Beanspruchen Sie Duplex-Edelstahl niemals im Bereich von 600 -900 °C. Wenn eine Wärmebehandlung erforderlich ist, führen Sie ein vollständiges Lösungsglühen bei etwa 1020–1100 °C durch, gefolgt von einem schnellen Abschrecken (Wasser oder Druckluft), das jegliches Sigma auflöst und die ausgewogene Duplexstruktur wieder herstellt.
|
Behandlung |
Temperatur |
Auswirkung auf Sigma |
|
Stressabbau (falsch) |
600–900 °C |
URSACHEN Sigma - tut dies niemals |
|
Lösungsglühen (richtig) |
1020–1100 °C (2205); 1050–1150 °C (2507) |
Löst Sigma auf |
|
Nach dem Glühen abschrecken |
Schnelle Abkühlung durch Wasser oder Umluft- |
Verhindert erneute -Ausfällung |
|
Nach dem Glühen langsam abkühlen |
Ofen kühl |
RISIKEN: Sigma-Re-Bildung - vermeiden |
Hinweis: Im Gegensatz zu Kohlenstoffstahl wird Duplex-Edelstahl nicht durch Spannungsentlastung bei Zwischentemperaturen verbessert. Die einzige sinnvolle Wärmebehandlung ist das Hochtemperatur-Lösungsglühen plus schnelles Abschrecken.
Sigma vs. 475 °C Versprödung: Was ist der Unterschied?
Sigma-Phase und Versprödung bei 475 °C sind zwei separate Fehler. Sigma bildet sich im Bereich von 600-900 °C und ist ein intermetallisches Fe-Cr-Mo; Bei 475 °C entsteht Versprödung in der Nähe von 400-500 °C (Spitze etwa 475 °C) und wird durch chromreiche Alpha-Primärpartikel im Ferrit verursacht. Sie benötigen unterschiedliche Temperaturkontrollen.
|
Besonderheit |
Sigma-Phase |
475 °C Versprödung |
|
Temperaturbereich |
600–900 °C |
400–500 °C (Spitze ~475) |
|
Ursache |
Fe-Cr-Mo intermetallisch |
Alpha-prim (Cr-reich) fällt aus |
|
Geschwindigkeit |
Am schnellsten ~750–800 °C |
Langsam, braucht lange Zeit |
|
Fix |
Solution anneal >900 Grad C |
Solution anneal >900 Grad C |
|
Verhütung |
Vermeiden Sie 600–900 °C |
Vermeiden Sie den Betrieb bei 400–500 °C |
So erkennen Sie die Sigma-Phase
Erkennen Sie Sigma durch eine Kombination aus zerstörungsfreier Ferritmessung (Abweichung vom erwarteten Wert), metallografischer Untersuchung (geätzte Mikrostruktur) und Charpy-Schlagprüfung (Abnahme der Zähigkeit). Für kritische Teile ist die zerstörende Prüfung am zuverlässigsten.
- Ferritbereich: Sigma bildet sich aus Ferrit, daher fällt der gemessene Ferritanteil unter den erwarteten 35-65 %-Bereich – ein nützlicher Feldindikator.
- Metallographie: Ätzen (z. B. alkalisches Ferricyanid oder modifiziertes Behara) zeigt Sigma als dunkle, blockige Partikel an Korngrenzen und im Ferrit.
- Charpy V-Kerbschlag: Ein starker Abfall der absorbierten Energie im Vergleich zu den Akzeptanzkriterien weist auf Versprödung hin.
- Korrosionstests: ASTM A923 (Intercept-Methode) oder ASTM G48 können anfällige Materialien kennzeichnen.
Häufig gestellte Fragen
F: Welche Temperatur verursacht die Sigma-Phase im Duplex?
A: Sigma bildet sich im Bereich von 600–900 °C, am schnellsten bei etwa 700–800 °C. Halten Sie das Metall zu lange in diesem Fenster, und Sigma fällt aus.
F: Kann die Sigma-Phase umgekehrt werden?
A: Ja. Ein Lösungsglühen über etwa 900–950 °C (typischerweise 1020–1100 °C für 2205, 1050–1150 °C für 2507) und anschließendes schnelles Abschrecken löst Sigma auf und stellt die Duplexstruktur wieder her.
F: Ist spannungsarmer Duplex-Edelstahl sicher?
A: Kein - herkömmlicher Spannungsabbau bei 600–900 °C verursacht Sigma. Nur ein vollständiges Lösungsglühen plus Abschrecken ist sicher; andernfalls thermische Behandlung vermeiden.
F: Erhält 316L eine Sigma-Phase?
A: Selten. Sigma benötigt Ferrit und 316L ist vollständig austenitisch. Lean-Duplex, 2205, 2507 und Cast Duplex (CD3MN usw.) sind die gefährdeten Materialien.
F: Wie stelle ich sicher, dass sich in meiner Schweißnaht kein Sigma gebildet hat?
A: Verwenden Sie ein Ferrit-Oszilloskop zum Screening, eine Metallographie zur Bestätigung und einen Charpy-Schlagtest zur Prüfung der Zähigkeit kritischer Teile.
F: Warum ist die Zwischenlagentemperatur auf 150 °C begrenzt?
A: Durch die Einhaltung einer Temperatur zwischen den Durchgängen unter 150 °C wird sichergestellt, dass die Verbindung durch die Gefahrenzone von 600–900 °C zwischen den Durchgängen schnell abkühlt, wodurch die für die Bildung von Sigma zur Verfügung stehende Zeit minimiert wird.
Abschluss
Sigma-Phasenversprödung ist ein vermeidbarer Fehler bei Duplex-Edelstahl. Es bildet sich nur, wenn das Metall lange genug im Temperaturfenster von 600-900 °C gehalten wird, damit chrom-Molybdän-reiche intermetallische Verbindungen ausfallen können – und es versprödet den Stahl und verringert seine Lochfraßbeständigkeit. Die Verteidigung ist im Prinzip einfach: Zeit und Temperatur kontrollieren.
Faustregel: Schweißen mit geringer Wärmeeinbringung und Zwischenlagen unter 150 °C; Machen Sie niemals Stress-im Temperaturbereich von 600-900 °C; Wenn eine Wärmebehandlung erforderlich ist, Lösungsglühen bei 1020–1100 °C und schnelles Abschrecken. Halten Sie den Ferritgehalt im Bereich von 35–65 % und überprüfen Sie ihn mit einem Ferrit-Oszilloskop, einer Metallographie oder einer Schlagprüfung.
Benötigen Sie Hilfe beim Spezifizieren oder Schweißen von Duplex-Edelstahl? JN Alloy liefert Duplex 2205 und Super Duplex 2507 in Rohren, Platten, Stangen, Flanschen und Formstücken mit ISO 9001-, ASME U- und PED/CE-Zertifizierungen, vollständigen Materialtestberichten und Schweißnähten. Kontaktieren Sie unsere Ingenieure: Market@jnalloy.com|+86-193-3990-0211|www.jnalloy.com.


