

Standardmäßige austenitische Edelstähle wie 304 und 316 widerstehen im Allgemeinen einem Angriff durch Ätzmittel (NaOH) bis zu einer Konzentration von etwa 50 % und etwa 93 Grad (199 Grad F). Über dieser Temperatur werden sie jedoch anfällig für instabile Passivität und Spannungsrisskorrosion durch Ätzmittel (CSCC) -. Je verdünnter das Ätzmittel, desto höher muss die Temperatur ansteigen, bevor die Rissbildung einsetzt. Auch bei Lösungen mit nur 1 % ist eine Rissbildung noch möglich. NaOH über etwa 200 Grad (392 Grad F). Oberhalb von 300 Grad (572 Grad F) kann es recht schnell zu ätzenden Rissen in austenitischem Edelstahl kommen. Dies ist der Punkt, an dem die meisten Spezifikationen den Übergang zu einer Nickellegierung erfordern.
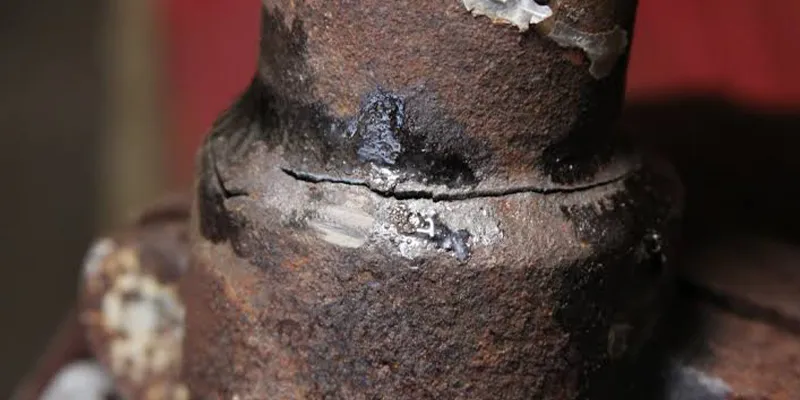
Natriumhydroxid (Natronlauge) ist eine der am häufigsten verwendeten Industriechemikalien -, die in der Zellstoff- und Papierverarbeitung, der Aluminiumoxidraffinierung, der chemischen Herstellung und in Reinigungssystemen vorkommt - und stellt ein Korrosionsrisiko dar, das Ingenieure überrascht, da es sich nicht wie eine Säure verhält. In diesem Artikel werden die Temperatur- und Konzentrationsgrenzen dargelegt, die die Rissbildung durch kaustische Spannungskorrosion in rostfreiem Stahl bestimmen. Außerdem wird erläutert, warum sich die Schwelle je nach Konzentration verschiebt, und es wird aufgezeigt, in welchen Fällen Nickellegierungen die richtige Materialwahl darstellen.
Was ist ätzende Spannungsrisskorrosion und wie unterscheidet sie sich von Chlorid-SCC?
Bei ätzendem SCC handelt es sich um einen ausgeprägten Rissbildungsmechanismus, der durch heiße, konzentrierte Hydroxidlösungen verursacht wird, die eine beanspruchte Metalloberfläche angreifen. - Im Gegensatz zu Chlorid-SCC wird es überhaupt nicht durch Chloridionen verursacht, und die beiden erfordern völlig unterschiedliche Legierungsstrategien, um es zu verhindern.
Sowohl ätzendes SCC als auch chloridisches SCC erfordern das gemeinsame Vorkommen derselben drei Bestandteile: eine anfällige Legierung, Zugspannung (durch Schweißen, Umformen oder Betriebslasten) und eine ausreichend aggressive Umgebung. Wo sie voneinander abweichen, ist die Umgebung selbst. Chlorid-SCC wird durch Chloridionen verursacht, die den Passivfilm angreifen, typischerweise in nahezu -neutralem bis saurem, sauerstoffhaltigem Wasser-.
Ätzendes SCC wird durch stark alkalische Hydroxidlösungen - Natriumhydroxid (NaOH), Kaliumhydroxid (KOH) oder Calciumhydroxid - verursacht und stellt insbesondere bei erhöhter Temperatur und Konzentration ein Risiko dar, das früher als „ätzende Versprödung“ bekannt war, als es erstmals in genieteten Kesselgehäusen identifiziert wurde. Da die treibende Chemie einen gegensätzlichen Charakter hat, löst eine zur Lösung eines Chloridproblems gewählte Legierungsverbesserung nicht automatisch ein Kaustikproblem, und umgekehrt muss die Materialauswahl - an die spezifische Umgebung angepasst werden.
Bei welcher Temperatur und Konzentration beginnt ätzendes SCC in Standard-Edelstahl?
Edelstahl 304 und 316 hält im Allgemeinen NaOH bis zu einer Konzentration von etwa 50 % und etwa 93 °C (199 °F) gut stand; Oberhalb dieser Temperatur nehmen sowohl die allgemeine Korrosionsbeständigkeit als auch die Rissbeständigkeit ab, und die genaue Rissschwelle verschiebt sich je nachdem, wie konzentriert das Ätzmittel tatsächlich ist.
Korrosionsdaten der Industrie legen die praktische Einsatzobergrenze für standardmäßigen austenitischen Edelstahl bei etwa 50 % NaOH-Konzentration und etwa 93 Grad (199 Grad F) fest. Oberhalb dieser Temperatur wird der Passivfilm, der Edelstahl seine Korrosionsbeständigkeit verleiht, instabil, was sowohl der beschleunigten allgemeinen Korrosion als auch der Rissbildung durch ätzende Spannungskorrosion Tür und Tor öffnet. Getrennt gemeldete Grenzwerte für industrielle Anwendungen legen die praktische Einsatzgrenze von austenitischem rostfreiem Stahl bei etwa 70–90 Grad fest, wobei Risse bei Qualitäten der 300-Grad-Serie auch oberhalb von ungefähr 100 Grad dokumentiert sind. Diese Werte stimmen im Großen und Ganzen mit dem Schwellenwert von ~93 Grad überein und spiegeln die reale Streuung wider, die bei verschiedenen Anlagen, Verunreinigungsgraden und Belastungsbedingungen beobachtet wird.
Warum erfordert eine niedrigere NaOH-Konzentration eine höhere Temperatur, um das Metall zu knacken?
Konzentration und Temperatur stehen an der Rissgrenze im Widerspruch zueinander. - Verdünnte ätzende Lösungen benötigen viel höhere Temperaturen, um die Rissbildung einzuleiten, als konzentrierte. Aus diesem Grund ist eine Temperatur-Konzentrationskurve und nicht eine einzelne Zahl der richtige Weg, um über das Risiko nachzudenken.
Bei NaOH-Konzentrationen unter etwa 15 % steigt die zum Cracken von unsensibilisiertem Edelstahl erforderliche Temperatur erheblich an. Bei einer Konzentration von nur etwa 1 % NaOH tritt die Tendenz zur Rissbildung im Allgemeinen erst auf, wenn die Temperaturen etwa 200 Grad (392 Grad F) überschreiten. Wenn die Temperatur weiter ansteigt, beschleunigt sich die Reaktion stark: Oberhalb von etwa 300 Grad (572 Grad F) kann die ätzende Rissbildung von austenitischem Edelstahl recht schnell ablaufen.
Diese umgekehrte Beziehung - niedrigere Konzentration erfordert höhere Temperatur und umgekehrt - ist genau der Grund, warum das Risiko von ätzendem SCC ordnungsgemäß als Grenzkurve in einem Temperatur--gegen--Konzentrationsdiagramm dargestellt wird und nicht als einzelner Pass/Fail-Schwellenwert. Ein Prozess, der bei geringer Konzentration und mäßiger Temperatur sicher erscheint, kann in den Risikobereich geraten, wenn eine der Variablen ansteigt, und sei es auch nur geringfügig.
|
NaOH-Konzentration |
Ca. Temperatur, bei der das Rissrisiko beginnt |
Praktischer Hinweis |
|
~1% |
Über ~200 Grad (392 Grad F) |
Verdünnte Lösungen benötigen eine viel höhere Hitze, um die Rissbildung einzuleiten |
|
~15 % und darunter |
Wesentlich höhere Temperatur als konzentrierte Lauge |
Mit abnehmender Konzentration steigt die Schwelle stark an |
|
Bis zu ~50 % |
~93 Grad (199 Grad F) allgemeine Betriebsobergrenze |
Darüber hinaus wird die Passivität instabil und das Rissrisiko steigt |
|
Konzentriert / beliebig |
Über ~300 Grad (572 Grad F) |
Die Rissbildung in austenitischem Edelstahl kann recht schnell erfolgen |
Macht die Sensibilisierung Edelstahl anfälliger für ätzende Risse?
Ja - Sensibilisierung, die Bildung von Chromkarbiden an Korngrenzen durch unsachgemäße Wärmebehandlung oder langsam-gekühltes Schweißen, senkt die effektive Rissschwelle, indem chromarme-Pfade entstehen, entlang derer sich ätzender Angriff konzentrieren kann.

Eine Sensibilisierung tritt auf, wenn ein rostfreier Stahl in einem Temperaturbereich von etwa 425–870 Grad gehalten oder langsam abgekühlt wird, wodurch sich Chrom mit Kohlenstoff verbindet und als Chromkarbide entlang der Korngrenzen ausfällt. Dadurch wird Chrom im unmittelbar angrenzenden Metall lokal abgereichert, wodurch der Passivfilm genau dort untergraben wird, wo sich Risspfade bilden.
Während der Basisrissmechanismus auch auf unsensibilisiertes Material wirkt, wird Sensibilisierung weithin als ein Faktor anerkannt, der die Temperatur-Konzentrationsgrenze in die falsche Richtung verschiebt - ein weiterer Grund dafür, dass kohlenstoffarmer ("L"-Klasse) oder stabilisierter rostfreier Stahl und eine korrekt durchgeführte Wärmebehandlung nach dem Schweißen allgemeine Spezifikationsanforderungen für Ausrüstung für den Einsatz in ätzenden Medien sind.
Sind Duplex- oder super{0}}austenitische Edelstahlsorten eine zuverlässige Verbesserung gegenüber 304/316?
Höher{0}legierte rostfreie Güten wie 904L und die superaustenitische Familie mit 6 % Molybdän bieten im Allgemeinen eine deutlich bessere Beständigkeit als 304/316 bei aggressivem Einsatz, aber die Korrosionsrissbeständigkeit passt sich nicht auf die gleiche einfache Art und Weise mit dem Legierungsgehalt an, wie die Lochfraßbeständigkeit -. Die Überprüfung für die spezifische ätzende Umgebung ist immer noch wichtig.
Bei chloridbedingten Rissen und Lochfraß führt ein höherer Nickel- und Molybdängehalt zuverlässig zu mehr Widerstandsfähigkeit, und dieses Muster ist für austenitische Qualitäten gut dokumentiert. In ätzenden Umgebungen verhält es sich anders: Einige Forschungsergebnisse deuten darauf hin, dass der Molybdängehalt, der sehr vorteilhaft gegen Chloridangriffe ist, sich tatsächlich nicht positiv auf die Korrosionsbeständigkeit von Nickellegierungen auswirken kann, während Chrom bei hohen ätzenden Konzentrationen im Großen und Ganzen günstig bleibt. Dies bedeutet, dass bei einer Güteklasse, die ausschließlich aufgrund ihrer guten Leistung gegen Chloride - 904L, eine 6Mo-Super--Legierung oder eine Nickel--Molybdänlegierung - ausgewählt wurde, nicht davon ausgegangen werden sollte, dass sie eine proportionale Verbesserung des Laugenbetriebs liefert, ohne die spezifischen Daten für Hydroxidumgebungen und nicht für Chloridumgebungen zu überprüfen.
Wann sollten Nickellegierungen Edelstahl für ätzende Anwendungen ersetzen?
Nickellegierungen werden zur Standardwahl, sobald die Betriebsbedingungen die praktische Obergrenze von Edelstahl überschreiten - etwa über 50 % NaOH-Konzentration in Kombination mit Temperaturen über etwa 93 Grad oder bei allen Anwendungen, bei denen eine anhaltende Belastung über etwa 100 Grad zu erwarten ist -, wobei kommerziell reines Nickel die größte Spanne der Gruppe bietet.
|
Material |
Gemeldete Fähigkeit zur Wartung von Ätzmitteln |
Wichtiger Vorbehalt |
|
Kohlenstoffstahl / Gusseisen |
Bis zu ~50 % NaOH, bis zu ~85 Grad |
Unterliegt der klassischen Ätzversprödung ohne ausreichende Spannungsentlastung |
|
Austenitischer Edelstahl 304/316 |
Bis zu ~50 % NaOH, allgemeiner Grenzwert ~93 Grad |
Das Rissrisiko steigt über ~93–100 Grad; Durch Sensibilisierung wird dieser Wert noch weiter gesenkt |
|
904L / 6Mo super-austenitisch |
Verbesserter allgemeiner Widerstand gegenüber 304/316 |
Ätz-spezifische Daten sollten überprüft werden; Der Molybdän-Vorteil wird nicht direkt vom Chlorid-Service übertragen |
|
Nickel 200 (handelsübliches reines Ni) |
Verwendbar sogar in geschmolzenem, wasserfreiem NaOH bis zu ~538 Grad (1000 Grad F) |
Einige Quellen berichten von einer leichten Anfälligkeit über etwa 300 Grad; andere halten es für praktisch immun |
|
Legierung 600 (N06600) |
Bewältigt heiße konzentrierte Ätzmittel; industriell weit verbreitet |
Kann nach längerem Gebrauch immer noch reißen; dokumentierte Rissbildung in 10 % NaOH bei 315 Grad unter Testbedingungen |
Das allgemeine Muster bei Nickellegierungen ist klar, auch wenn die genauen Zahlen je nach Quelle variieren: Ein höherer Nickelgehalt korreliert mit einer geringeren allgemeinen Korrosionsrate und einer größeren Beständigkeit gegen Ätzangriffe, weshalb kommerziell reines Nickel -, kein rostfreier Stahl und nicht unbedingt die am stärksten legierte Nickellegierung -, oft das Referenzmaterial für die anspruchsvollsten heißen, konzentrierten Ätzanwendungen ist.
Ist Alloy 600 tatsächlich immun gegen ätzende Risse?
Nein - Alloy 600 widersteht Ätzangriffen weitaus besser als rostfreier Stahl und wird häufig in heißen Ätzanwendungen verwendet, ist jedoch nicht immun, und dokumentierte Labor- und Feldfälle zeigen, dass es unter ausreichend strengen Kombinationen von Temperatur, Konzentration und Einwirkungszeit reißen kann.

Dies ist eine wichtige Nuance für jeden, der davon ausgeht, dass eine Aufrüstung der Nickellegierung das Risiko von Ätzrissen vollständig eliminiert. Es wurde gezeigt, dass Alloy 600 in entlüfteter 10 %iger NaOH-Lösung bei 315 Grad (600 Grad F) unter Testbedingungen Risse bekommt, und industrielle Erfahrungen bestätigen, dass Alloy 600 nach längerem Einsatz in heißen, ätzenden Umgebungen immer noch Risse entwickeln kann, obwohl es Edelstahl deutlich übertrifft.
Das Rissverhalten in Alloy 600 wurde auch mit dem elektrochemischen Potenzial in Verbindung gebracht, wobei die maximale Anfälligkeit bei Potenzialen beobachtet wurde, die etwa 200 mV positiver waren als das natürliche Korrosionspotenzial des Materials -, was bedeutet, dass Prozessbedingungen, die das elektrochemische Potenzial beeinflussen, und nicht nur Temperatur und Konzentration, Einfluss darauf haben können, ob Risse entstehen. Neuere Legierungen wie Alloy 690, die wesentlich mehr Chrom enthält, wurden in einigen der anspruchsvollsten Ätz- und Hochtemperaturanwendungen eingesetzt, um insbesondere die Langzeitleistung von Alloy 600 zu verbessern.
Beeinflussen neben Temperatur und Konzentration noch andere Faktoren das Risiko von ätzendem Plattenepithelkarzinom?
Ja, - Ablagerungen, galvanische Kopplung, angelegtes elektrochemisches Potenzial und Restspannungen durch Schweißen verschieben alle die effektive Rissschwelle, weshalb-in der Praxis häufig Ausfälle durch ätzende SCCs bei Bedingungen auftreten, die milder sind als die Labortemperaturen-Konzentrationstabellen allein vorhersagen würden.
Ablagerungen und Spalten: Poröse Ablagerungen (z. B. Magnetit im Dampferzeugerbetrieb) können Ätzmittel lokal konzentrieren und eine galvanische Kopplung erzeugen, die das elektrochemische Potenzial einer Nickellegierung in einen rissanfälligen Bereich verschiebt, selbst wenn die Gesamtlösung mild aussieht.
Angewandtes elektrochemisches Potenzial: Die Rissanfälligkeit in Alloy 600 erreicht ihren Höhepunkt in einem bestimmten Potenzialbereich relativ zu seinem Korrosionspotenzial, was bedeutet, dass Prozesschemie, die über einfache Konzentration und Temperatur hinausgeht, von Bedeutung sein kann.
Restspannung: Schweißen, Kaltumformung und unzureichende Spannungsentlastung erhöhen alle die lokale Zugspannung, die ätzendes SCC zum Auslösen benötigt. - Die Reduzierung dieser Spannung durch eine ordnungsgemäße Wärmebehandlung nach dem Schweißen{1} verringert das Risiko unabhängig von der Materialwahl.
Verunreinigungen: Es wurde berichtet, dass Spezies wie Bleioxid und Natriumthiosulfat die kaustische Rissbildung beschleunigen, während andere, darunter Titandioxid, in einigen Nickellegierungssystemen eine hemmende Wirkung gezeigt haben.
Was sollten Ingenieure tun, um das Risiko von ätzendem SCC in der Praxis zu bewältigen?
Passen Sie die Legierung an die tatsächliche Betriebstemperatur-Konzentrationskombination an (nicht nur an den nominalen Auslegungspunkt), entlasten Sie die Schweißeigenspannung und vermeiden Sie die Annahme, dass eine einzelne Legierung -, einschließlich Nickellegierungen -, bedingungslos immun ist.

Zeichnen Sie den tatsächlichen Betriebsbereich des Prozesses -, einschließlich Anlauf-, Stauchungs- und Konzentrationsabweichungen, nicht nur der nominalen stationären-Zustandsbedingungen -, gegen die Temperatur-Konzentrationsrissgrenze für die Kandidatenlegierung auf.
Geben Sie Qualitäten mit niedrigem Kohlenstoffgehalt oder stabilisierte Qualitäten und eine korrekt durchgeführte Wärmebehandlung nach dem Schweißen an, wenn geschweißter Edelstahl einer anhaltenden Ätzbelastung ausgesetzt ist, um dem Risiko einer Sensibilisierung- entgegenzuwirken.
Behandeln Sie die für die Chloridbeständigkeit entwickelten Daten als nicht-übertragbar auf ätzende Anwendungen; Überprüfen Sie die Legierungsleistung anhand ätzspezifischer Testdaten, bevor Sie ein Upgrade durchführen, und zwar ausschließlich auf der Grundlage der Lochfraßbeständigkeit.
Für Anwendungen mit mehr als etwa 50 % NaOH und 93 Grad oder einer dauerhaften Exposition über etwa 100 Grad sollten Sie Nickellegierungen bewerten, anstatt Edelstahl weiterhin über seine dokumentierte Einsatzobergrenze hinaus zu drängen.
Berücksichtigen Sie auch nach der Auswahl einer Nickellegierung die Bedingungen für die Bildung von Ablagerungen, die galvanische Kopplung und das elektrochemische Potenzial im jeweiligen System, da diese Faktoren nachweislich eine Rissbildung außerhalb der „sicheren“ Zone verursachen, die allein durch Temperatur und Konzentration nahegelegt wird.
Häufig gestellte Fragen
Was ist die maximale Temperatur für Edelstahl 316 im Natronlaugebetrieb?
Ungefähr 93 Grad (199 Grad F) ist die häufig genannte allgemeine Betriebsobergrenze für standardmäßigen austenitischen Edelstahl in NaOH bis zu einer Konzentration von etwa 50 %; Oberhalb dieser Temperatur nehmen sowohl die allgemeine Korrosions- als auch die Rissgefahr zu.
Kann es in verdünnten NaOH-Lösungen zu ätzender Spannungsrisskorrosion kommen?
Ja, aber es erfordert viel höhere Temperaturen. Über eine Rissbildungsneigung in Lösungen, die mit etwa 1 % NaOH verdünnt sind, wurde oberhalb von etwa 200 Grad (392 Grad F) berichtet, also weit über dem Bereich, in dem die meisten Laugenanwendungen für rostfreien Stahl tatsächlich eingesetzt werden.
Ist ätzende SCC dasselbe wie Chlorid-Spannungsrisskorrosion?
Nein. Es handelt sich um unterschiedliche Mechanismen, die durch unterschiedliche Chemie angetrieben werden - Chloridionen in einem Fall, heiße konzentrierte Hydroxidlösungen in dem anderen - und eine Legierung, die ausgewählt wurde, um dem einen zu widerstehen, widersteht nicht automatisch dem anderen.
Ist handelsübliches reines Nickel immun gegen ätzende Risse?
Es bietet die breiteste Beständigkeit unter den üblichen technischen Legierungen und kann sogar in geschmolzenem, wasserfreiem NaOH bei Temperaturen bis zu etwa 538 Grad verwendet werden. Die Quellen gehen jedoch auseinander, ob es oberhalb von etwa 300 Grad leicht anfällig bleibt oder praktisch immun ist. Daher sollte es nicht in jedem Extremszenario als bedingungslos risssicher angesehen werden.
Warum reißt Alloy 600 bei ätzendem Betrieb manchmal, obwohl es sich um ein empfohlenes Upgrade handelt?
Alloy 600 übertrifft Edelstahl in heißen, ätzenden Umgebungen erheblich, ist jedoch nicht immun - dokumentierte Fälle zeigen Rissbildung nach längerer Einwirkung und unter bestimmten elektrochemischen Potentialbedingungen, insbesondere bei hohen Temperaturen und Konzentrationen.


